时间:2026-09-20 访问量:375
在制造业的精密世界里,从一张设计图纸到一个看得见、摸得着的实物,中间往往隔着一段被称为“打样”的关键距离。对于身处北京或与北京供应链紧密相连的硬件创业者、研发工程师来说,北京手板CNC加工几乎是绕不开的第一道工序。它不像开模注塑那样动辄需要数万起步的模具费,也不像3D打印那样在材料选择上捉襟见肘。但很多初次接触的人会陷入两个极端:要么觉得CNC万能,要么被报价单上的数字吓退。作为在这行摸爬滚打十几年的技术顾问,我想把北京手板CNC加工的真实面貌拆开了、揉碎了讲给你听。
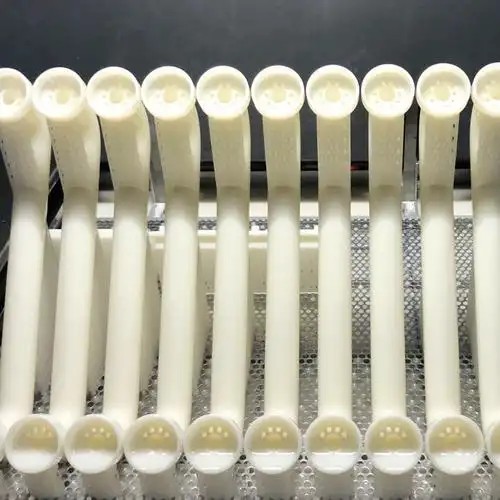
首先要明白,手板的核心使命是“验证”。验证外观、验证结构、验证装配干涉。在北京这样高校和科研院所密集、硬件初创团队活跃的地方,对打样的要求往往带着“急、难、杂”的特点。北京本地的CNC手板厂之所以能成为研发环节的标配,主要优势体现在三个层面:
第一是材料通吃,性能逼近量产件。 与南方部分只做ABS或PC的作坊不同,北京地区服务科研客户较多的加工商,通常备有从通用工程塑料(ABS、PC、PMMA、POM)到高性能特种塑料(PEEK、PEI、PTFE)乃至铝合金、不锈钢、黄铜、钛合金的完整板材库。这意味着你设计的一款无人机云台支架,可以直接用7075铝合金铣出来,拿到手里测试刚性,而不是拿着一个脆弱的树脂件纸上谈兵。
第二是公差控制与表面工艺的成熟度。 手板不仅要形状对,更要手感对。北京的加工商在处理外观件时,配合打磨、喷砂、阳极氧化、电镀、丝印等后处理工艺,能让一块塑料变成类肤质感,让一块铝材变成iPhone背壳般的细腻磨砂。这对于需要拿给投资人看、做市场调研的样机来说,是决定第一印象的关键。
第三是地理与沟通的便利性。 硬件研发最怕“扯皮”。图纸上一个倒角是R0.2还是R0.5,材质是国产板还是进口板,当面沟通和远程发微信的效率天差地别。北京同城当天往返送样、现场盯着改程序修模的节奏,是外地纯线上加工难以比拟的。
凡事有利必有弊。如果你拿着一个结构极其复杂、内部布满异形水路冷却通道的零件,或者一个需要十万件起订的消费电子产品外壳,硬要找北京手板CNC加工,那结果往往是既贵又慢。这里有三个需要冷静看待的局限性:
其一,单件成本高,且存在“最小计费”规则。 CNC是减材制造,刀具路径规划、装夹、对刀的时间成本是固定的。加工一个手机中框和一个同样大小的平板,工时可能相差五倍,但材料费几乎一样。很多加工厂对于小于巴掌大的零件,会有一个“起步价”(比如300-500元),哪怕你只做一个硬币大小的齿轮,这个费用也跑不掉。所以,手板CNC适合做1-50件的小批量验证,超过100件,单件成本下降曲线就会变得极其平缓,此时应考虑硅胶复模或简易模具。
其二,刀具无法加工“绝对直角”和“深窄槽”。 这是物理定律决定的。铣刀是圆柱形的,所以零件内腔的直角处必然会留下一个圆弧角(刀具半径)。如果图纸要求清角,必须额外标注并增加电火花或激光切割工序,费用立马飙升。同理,深度超过刀具直径5倍的深槽,刚性不足会导致震刀,表面出现波纹,甚至断刀。设计师在画图时若是忽略刀具半径,报价单会让你重新认识这个世界。
其三,北京本地的环保与产能波动。 北京对工业企业的环保要求极为严格。喷漆、打磨等工序在重污染天气可能面临限产。如果你的项目节点卡在冬季,又恰好需要大量手工打磨喷油,交期延误的风险比在珠三角要高出不少。北京土地和人工成本高,导致同精度的加工费通常比东莞长安、深圳沙井要贵20%-35%。
既然有优势也有硬伤,那具体该怎么选、怎么做?我建议你按照以下流程来走,能避开90%的坑。
第一步:图纸自检与工艺沟通。
在发图询价前,自己先做三件事:一查最小刀具半径是否小于内直角;二查深槽深度比是否超过5倍;三查是否有非标螺纹。把这些潜在问题提前和工程师电话沟通,询问是否可以通过调整结构(如增加圆角、拆分件)来降本。一个好的北京加工商,会在报价前给你提出至少三条优化建议。
第二步:明确材料与后处理等级。
不要只说“我要做几个塑料件”。要具体到:是国产ABS还是进口奇美ABS?表面是要去刀纹(普通打磨)还是镜面抛光?是要喷哑光漆还是橡胶漆?这些细节直接决定最终单价和手感。北京本地有些作坊用劣质回收料,加工时气味刺鼻且易变形,务必在合同中写明材质品牌或要求提供板材证明。
第三步:区分“手板精度”与“模具精度”。
对于大多数结构验证手板,公差控制在±0.1mm足以。若你要求±0.02mm,不仅价格翻倍,而且毫无必要——因为后续模具注塑根本达不到这个精度。只有光学透镜、精密夹具类手板才需要追求极限公差。向服务商明确你的检测标准:是塞尺测?还是三次元测?这决定了他们愿意投入多少品控成本。
第四步:小批量试产与装配验证。
收到手板后,不要只看外观就签字。先做装配测试,把所有螺丝拧一遍,感受螺纹顺滑度;再做功能测试,比如卡扣的反复开合寿命。如果发现孔位偏移,及时反馈——北京本地服务商通常能在一到两天内完成返修或重做。
总结一下流程:先评估结构是否适合CNC(非直角、非深腔、非百万量级)→ 找2-3家北京本地报价并要DFM报告 → 确认材料与表面工艺 → 首件检验并组装 → 小批量验证后决策是否转模具。 记住,手板CNC是帮你“试错”的工具,不是最终生产的手段。用对了,它是加速研发的利器;用错了,它就是烧钱的碎钞机。在北京做硬件,善用本地供应链的沟通优势,同时尊重金属切削的物理规律,你的产品落地之路会平坦许多。
上一篇:东莞手板厂加工好不好干
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。