时间:2026-09-21 访问量:579
在制造业的庞大生态中,东莞是一个无法绕开的地标。当一款产品还停留在图纸或三维数据阶段,想要验证它的外观、结构、装配关系甚至功能时,手板模型就成了从“想法”到“实物”的第一座桥梁。而东莞手板打样厂,正是这座桥梁最密集的建造者群体。对于硬件创业者、结构工程师或产品经理来说,理解东莞手板打样厂的能力边界、优势与局限,是做出高效决策的第一步。
1. 产业链高度聚集,配套成本低
东莞拥有全球罕见的制造业密度。在长安、虎门、大岭山等镇区,围绕手板打样所需的CNC加工中心、3D打印设备、钣金折弯、激光切割、真空复模、表面处理(喷油、丝印、电镀、拉丝)等工序,往往在方圆10公里内就能全部找齐。这意味着东莞手板打样厂不需要为了一个后处理环节把半成品发往外地,节省了物流时间和沟通成本,最终反映在报价上通常比内陆城市低15%-30%。
2. 响应速度快,适合迭代验证
手板的核心价值在于“快”。东莞手板打样厂普遍采用两班倒甚至三班倒的工作模式,对于结构相对简单的CNC手板,从收到3D图纸到交付,往往能做到24-48小时。如果涉及组装或功能测试,多数工厂也能在3-5天内完成。这种节奏非常适合敏捷开发——上午发现装配干涉,下午改图,第二天就能拿到修正后的零件重新试装。
3. 工艺种类齐全,材料选择丰富
东莞手板打样厂几乎覆盖了主流的手板工艺:
- CNC加工:适合高精度、高强度、大尺寸零件,材料包括ABS、PC、PMMA、POM、铝合金、铜等。
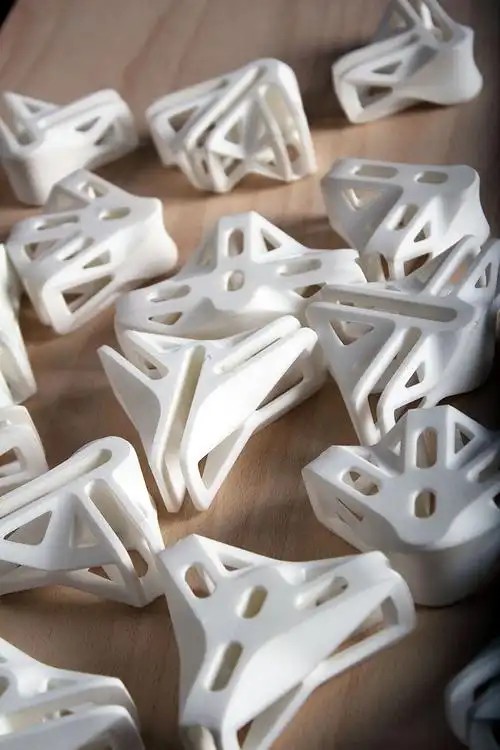
- SLA/SLS 3D打印:适合复杂曲面、镂空结构、小批量快速成型,精度可达±0.1mm。
- 真空复模:适合小批量复制(10-100件),成本远低于开钢模,用于市场测试或功能样机。
- 钣金手板:用于机箱、机柜、安装板等,可做折弯、焊接、攻牙。
4. 工程经验丰富,能反向优化设计
资深的手板厂工程师往往见过大量“设计好看但做不出来”的案例。他们能在DFM(可制造性设计)阶段提醒你:壁厚是否均匀、倒角是否合理、螺纹是否要预埋铜螺母、表面处理是否会影响装配公差。这种经验对于初创团队尤其宝贵。
1. 材料性能不等于量产材料
手板常用的ABS、PC、亚克力等,其力学性能、耐温性、耐化学性通常与量产注塑件(如PP、PA+GF、PC/ABS合金)存在差异。例如,CNC手板很难模拟注塑件的熔接痕、缩水、翘曲变形。如果你要验证的是长期疲劳寿命或高低温循环,手板数据只能作为参考,不能替代量产验证。
2. 精度受设备和工艺限制
虽然CNC手板精度可达±0.05mm,但这是理想条件下的结果。实际加工中,刀具磨损、装夹变形、材料内应力都会影响最终尺寸。对于配合公差要求极高的零件(如滑动配合、密封槽),手板可能需要多次修配。而3D打印手板在Z轴方向通常存在层厚纹路,表面粗糙度不如CNC。
3. 小批量成本并不低
如果你需要50件以上的手板,真空复模的单件成本会快速上升,因为硅胶模具寿命有限(通常20-30次),且需要制作多个模具。此时,东莞手板打样厂反而会建议你考虑“简易钢模”或“快速模具”,但那已经进入小批量注塑的范畴,打样厂未必擅长。
4. 表面处理效果与量产有差距
手板喷油可以做到颜色匹配,但很难完全复现注塑件在模具中形成的皮纹、蚀纹效果。电镀、氧化等工艺在手板阶段也可能因为材料纯度或前处理差异,导致色差或附着力问题。
5. 沟通成本不可忽视
东莞手板厂数量众多,但水平参差。有些小厂缺乏规范的项目管理,报价不透明,交期拖延,甚至把订单转包给更小的作坊。如果你选择的是纯贸易型“中间商”,技术问题需要层层转达,效率会大打折扣。
第一步:明确你的手板目的
- 只验证外观?→ 优先选SLA 3D打印 + 打磨喷油,成本低、速度快。
- 验证结构装配?→ 选CNC + 公差控制,要求厂方提供关键尺寸检测报告。
- 验证功能(受力、耐温、导电)?→ 选CNC + 真实材料(如POM、铝合金),并明确测试条件。
- 小批量市场测试?→ 选真空复模,但要求提供复模件的装配测试。
第二步:筛选工厂的四个硬指标
1. 设备清单:是否自有CNC(三轴/四轴/五轴)、3D打印、复模设备?自有设备越多,交期越可控。
2. 工程团队:是否有专职DFM工程师?能否在报价前给出可制造性建议?
3. 过往案例:要求看同类型产品的手板照片或视频,注意表面处理细节和装配精度。
4. 报价透明度:是否分项列出材料费、加工费、后处理费、运费?避免“一口价”背后的隐性加价。
第三步:打样前的技术沟通清单
- 提供STEP或IGES格式3D图,并注明关键尺寸公差。
- 明确材料牌号(如ABS 757、PC 110、AL 6061)。
- 说明表面处理要求(喷油色号、纹理、丝印内容、电镀类型)。
- 确认装配关系:是否需要预埋铜螺母、磁铁、销钉?
- 约定验收标准:尺寸抽检比例、外观允收标准、功能测试方法。
第四步:试单与量产衔接
建议首次合作先下1-2件试单,验证工厂的精度、交期和沟通效率。如果手板通过验证,需要小批量生产时,优先选择能提供“手板转小批量”服务的工厂(如真空复模转简易模注塑),避免重新寻找供应商带来的技术断层。
东莞手板打样厂的核心价值在于用最低的时间成本和可控的金钱成本,帮你把设计缺陷暴露在开模之前。它们擅长快速迭代、多工艺组合、复杂结构加工,但在材料性能模拟、量产一致性、超大批量成本上存在天然局限。聪明的做法是:把手板阶段定义为“验证与修正”,而不是“生产与交付”。选择那些愿意和你讨论DFM、能提供检测数据、交期承诺清晰的工厂,你就能在东莞这片制造热土上,用最短的路径把图纸变成可触摸、可测试、可决策的实物。
上一篇:北京手板cnc加工
下一篇:cnc手板软塑料

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。