时间:2026-09-26 访问量:431
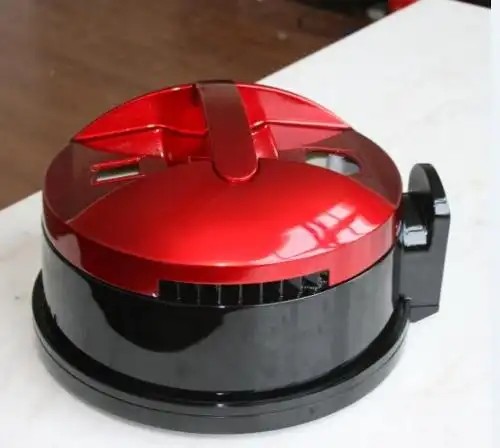
在手板模型制作领域,3D打印技术已经彻底改变了传统减材制造的游戏规则。但一个残酷的现实是:刚下打印机的零件,往往颜色单一、表面带有层纹,看起来更像一个“功能原型”而非“展示样品”。要让3D打印手板达到甚至超越CNC或注塑件的视觉质感,上色是绕不开的关键环节。作为从业者,我常被客户问:“为什么我的3D打印件上色后总显得廉价?”答案往往不在打印机,而在后处理工艺的认知偏差上。下面从技术原理到实操决策,帮你梳理清楚。
很多人误以为上色只是“表面功夫”,但实际它承担着三重功能。第一是视觉验证:消费电子、汽车内饰等行业的手板需要模拟最终产品的色彩、光泽和纹理,比如哑光黑与高光黑的色差在评审中直接影响设计判断。第二是掩盖缺陷:FDM打印的层纹、SLA打印的支撑痕、SLS打印的粉末颗粒感,通过底漆填充和打磨可以消除80%以上的表面瑕疵。第三是功能需求:比如医疗手板需要抗菌涂层,户外设备手板需要抗UV清漆,这些都不是打印材料本身能提供的。
目前行业里常用的上色方式有四种,各有明确的适用场景。
手工喷罐+笔涂:成本最低,适合小尺寸、形状简单的零件。优点是灵活,可以局部补色;缺点是膜厚不均,容易流挂,且对操作者经验依赖极高。一个手机中框手板,新手喷出来可能橘皮纹明显,而老师傅能做到镜面效果。
专业喷枪+气泵:这是手板厂的主流选择。通过调节气压和出漆量,配合不同口径喷嘴(0.3mm-0.8mm),能实现从细腻渐变到厚实覆盖的各种效果。配合底漆、色漆、清漆三层体系,附着力可达百格测试4B以上。但需要专门的喷房和水帘柜,且每次换色要清洗喷枪,小批量时效率反而低。
浸涂与电泳:适合结构简单、数量较多的零件。浸涂能均匀覆盖复杂内腔,但容易在底部积料;电泳则主要用于金属手板,3D打印件因不导电需先做导电化处理,流程长且成本高。
UV打印与移印:UV打印可以直接在平面或微曲面打印彩色图案,无需 masking,适合带LOGO或指示图标的零件。但墨水层较脆,弯折处易开裂;移印则适合小面积单色图案,效率极高。
跳过任何一步,上色效果都会打折扣。打磨要从400目粗砂逐步过渡到1500目细砂,重点处理支撑接触点和层纹台阶。对于透明件,甚至要打磨到3000目再用抛光膏。底漆的作用是填充微孔并提供附着力,灰色底漆适合浅色面漆,白色底漆能提亮鲜艳色,黑色底漆则用于金属色。遮蔽决定了多色零件的边界清晰度,用专业遮盖胶带配合刻线刀,比美纹纸精准得多。很多客户抱怨“分色线不直”,90%是遮蔽环节偷了懒。
必须坦诚地说,上色并非万能。材料限制:PLA和PETG对溶剂型油漆敏感,容易开裂;尼龙(PA)因表面能低,不打磨直接喷漆附着力极差;而光敏树脂(SLA)虽然上色效果最好,但长期暴露在紫外线下会黄变,清漆层也可能加速老化。结构限制:如果零件有极细的格栅、深孔或悬垂结构,喷枪难以覆盖死角,手工笔涂又容易堵塞细节。精度损失:每层漆膜厚度约20-50微米,对于公差要求±0.05mm的装配手板,上色后可能装不进去。成本悖论:一个巴掌大的ABS手板,打印成本可能50元,但专业上色(打磨+底漆+面漆+清漆)人工费可能超过200元。如果只是内部结构验证,完全没必要上色。
给你一个决策框架:外观评审手板——必须上色,推荐SLA打印+专业喷枪+三层漆,预算允许可做电镀或水转印。功能测试手板——只上底漆即可,重点保证尺寸稳定,避免厚漆影响装配。小批量展示件——考虑UV打印直接出彩色,省去遮蔽和分色,但需接受边缘轻微锯齿。高温或户外环境——避开普通丙烯酸漆,选择聚氨酯或氟碳漆,虽然贵但耐候性提升3倍以上。
第一步:检查打印件,去除支撑,用酒精清洗表面油脂。第二步:400目→800目→1500目逐级打磨,重点处理层纹和接缝。第三步:喷涂1-2层灰色或白色底漆,每层间隔10分钟,完全干燥后打磨至平整。第四步:按需遮蔽,先喷浅色后喷深色。第五步:色漆喷涂3-4层薄涂,每层间隔5-8分钟,避免一次厚喷。第六步:清漆罩光,哑光或高光按需选择,同样薄涂多层。第七步:60℃烘烤30分钟(ABS/树脂适用),或室温固化24小时。第八步:检查附着力(3M胶带测试)和色差(对比色卡)。
最后提醒一句:如果你没有喷房和恒温环境,不要轻易尝试自己上色。一个专业手板厂的上色成本看似高,但废品率通常低于5%,而个人操作废品率可能超过30%。把专业的事交给专业的人,你省下的时间足以创造更大价值。
上一篇:机器人手板CNC加工
下一篇:望牛墩cnc手板模型厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。