时间:2026-09-30 访问量:280
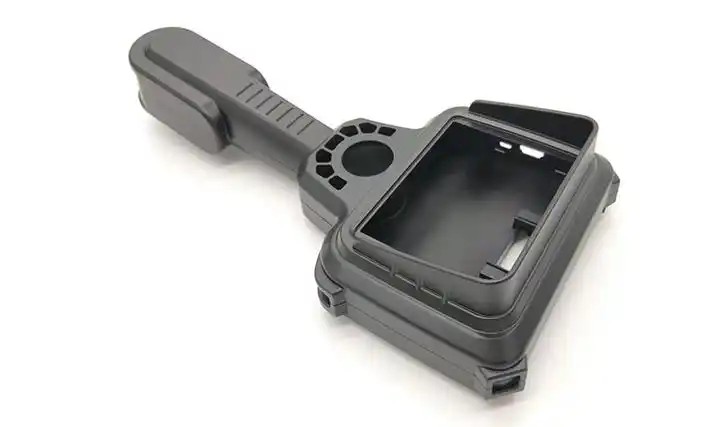
在工业设计、产品开发和小批量制造领域,手板模型是验证外观、结构与功能的关键环节。尽管3D打印技术近年来发展迅猛,但在对精度、表面质量和材料性能有较高要求的场景中,专业CNC手板模型制作依然占据着不可替代的位置。CNC(计算机数控)加工通过减材制造方式,从一整块板材或棒材中切削出目标形状,能够忠实还原设计意图,并且支持多种工程塑料与金属材料。对于需要真实装配测试、耐温耐压测试或外观评审的项目来说,CNC手板往往比打印件更接近最终量产件的表现。
1. 精度与重复性高
专业CNC设备通常具备0.01mm级别的定位精度,配合精密的夹具与刀具路径规划,可以稳定加工出复杂曲面、薄壁结构和微细特征。对于多个相同零件,CNC能保证批次内尺寸一致性,这对装配验证至关重要。相比之下,消费级3D打印在Z轴方向往往存在层纹误差,且批量一致性受环境与耗材影响较大。
2. 材料选择范围广
CNC手板可以直接使用与量产件相同或相近的工程材料,例如ABS、PC、PMMA、POM、尼龙、铝合金、黄铜甚至钛合金。这意味着手板的力学性能、耐化学性、透明度或导电性可以更真实地反映最终产品。而3D打印材料虽然也在进步,但多数光敏树脂或丝材在韧性、耐温性和长期稳定性上仍与工程塑料有差距。
3. 表面质量可控且接近注塑效果
通过合理选择刀具、转速、进给和切削策略,CNC加工可以获得Ra0.8甚至更低的表面粗糙度。后续配合打磨、抛光、喷油、电镀或丝印等工艺,手板可以做到与注塑件几乎无差别的外观。这对于需要参加展会、客户评审或投资路演的项目来说,视觉说服力更强。
4. 支持真实功能测试
CNC手板可以攻牙、镶嵌螺纹套、加工密封槽、配合轴承或电子元器件。因此它常被用于制作功能样机,进行跌落、防水、高低温、插拔寿命等测试。3D打印件虽然也能做功能测试,但在反复受力或高温环境下容易失效,测试结果参考价值有限。
5. 小批量经济性较好
当需求数量在几十到几百件之间时,CNC加工无需开模,单件成本随数量增加而快速下降。对于产品上市前的试销或小批量定制订单,CNC手板是比注塑更灵活、比打印更可靠的中间方案。
1. 复杂内腔与深槽加工困难
CNC刀具需要从外部进入切削区域,因此对于封闭内腔、深窄槽、倒扣结构或内部流道,往往需要拆分零件后组装,或者使用特殊刀具与多次装夹。这不仅增加成本,也可能影响整体强度。3D打印在这些结构上反而更有优势。
2. 材料利用率低,浪费较大
减材制造意味着从大块材料中去除多余部分,尤其是加工大型零件时,废料比例可能超过70%。虽然部分材料可回收,但整体材料成本仍高于增材制造。对于昂贵材料如钛合金或特种塑料,这一点需要提前评估。
3. 加工时间与人工成本较高
复杂零件可能需要数小时甚至数十小时的机床时间,加上编程、装夹、换刀、后处理等环节,交期通常比3D打印长。对于急需验证外观的早期概念模型,CNC可能不是最快选择。
4. 薄壁与微小特征易变形
当壁厚小于0.5mm或特征尺寸过小时,切削力可能导致零件变形、颤动或崩边。虽然可以通过多次精加工和专用夹具缓解,但并非所有结构都适合CNC。此时需要与工程师沟通调整设计或改用其他工艺。
5. 透明度与某些特殊效果有限
虽然PMMA、PC等透明材料可加工,但CNC后的透明件往往需要大量抛光才能恢复光学级透光,且内部应力可能导致双折射或裂纹。对于需要高透明、无痕外观的零件,注塑或特定3D打印(如SLA透明树脂)可能更合适。
优先选择CNC的情况:
- 需要真实装配、功能测试或耐温耐压测试
- 外观要求高,后续要喷油、电镀、丝印
- 材料必须与量产一致(如PC、ABS、铝)
- 零件数量在10件到500件之间
- 结构以回转体、板类、壳类为主,无复杂封闭内腔
建议考虑3D打印或其它工艺的情况:
- 概念验证阶段,只要求形状和大致尺寸
- 结构极其复杂,包含内部随形流道或倒扣
- 需要极快交期(24小时内)
- 零件壁厚极薄或特征小于0.3mm
- 对透明度要求达到光学级且不愿接受抛光成本
1. 需求沟通与图纸审核
提供3D文件(STEP、IGES、X_T等)和2D图纸,明确材料、数量、表面处理、关键尺寸与公差。工程师会评估可加工性,并提出拆分或修改建议。
2. CNC编程与工艺规划
根据零件形状确定装夹方案、刀具选择、切削参数和加工顺序。复杂零件可能需要设计专用夹具或软爪。
3. 材料准备与粗加工
选用对应牌号的板材或棒材,进行开料、粗铣或车削,去除大部分余量。此阶段重点保证余量均匀,减少后续变形。
4. 精加工与细节处理
使用小直径刀具或球头刀进行精铣、清角、钻孔、攻牙。对于高精度配合面,可能需留余量后通过慢走丝或磨削完成。
5. 后处理与表面处理
包括去毛刺、打磨、抛光、喷砂、喷油、电镀、丝印、激光雕刻等。根据外观要求选择相应工艺,并注意不同材料对处理方式的适应性。
6. 质量检验与交付
使用卡尺、千分尺、三坐标测量机(CMM)或影像仪检测关键尺寸。确认无误后包装发货,并提供检测报告(如需要)。
专业CNC手板模型制作是一项成熟且可靠的工艺,但它并非万能。决策时请紧扣三个问题:第一,手板要用来做什么? 如果只是看形状,3D打印更快;如果要装配、测试或展示,CNC更稳妥。第二,材料性能是否关键? 若最终产品是工程塑料或金属,CNC能提供最接近的真实表现。第三,预算与交期如何平衡? CNC单价通常高于打印,但批量后成本下降明显;交期虽长,但质量风险更低。建议在项目早期就与CNC手板供应商进行技术沟通,提供完整3D数据与要求,让对方给出可制造性分析和报价。必要时可采用“CNC+3D打印”混合方案:外观件用CNC保证质感,内部非关键结构用打印降低成本。最终目标是用合理的投入,获得最能支持你决策的物理模型。
上一篇:三乡cnc手板设计
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。